
 EN
عملية التهيئة التي تُثبِّت سَبْلَة نظارات الأسيتات: دليل فني لمشتري النظارات
تعلَّم كيف تُثبِّت المعالجة الحرارية قوالب الأسيتات لتحقيق الدقة البصرية والكفاءة الإنتاجية. احصل على الدليل الفني.
تمثل عملية التتبيل مرحلةً بالغة الأهمية في التصنيع، رغم أنها غالبًا ما تُهمَل نظارات الاستيت الفراغات. تُثبِّت هذه المعالجة الحرارية بنية المادة وتمنع التشوه البُعدي أثناء المراحل الإنتاجية اللاحقة. وللمشترين والمصنِّعين المتخصصين في النظارات الذين يشترون مكونات الأسيتات المصمَّمة يدويًّا، فإن فهم هذه العملية التقنية يؤثِّر مباشرةً في جودة المنتج النهائي، وكفاءة التكلفة، ورضا العملاء. وتُحوِّل معالجة التهيئة الأسيتات الخام من مادة غير مستقرة عُرضة للالتواء إلى مادة مستقرة جاهزة للتصنيع الدقيق والتشطيب.
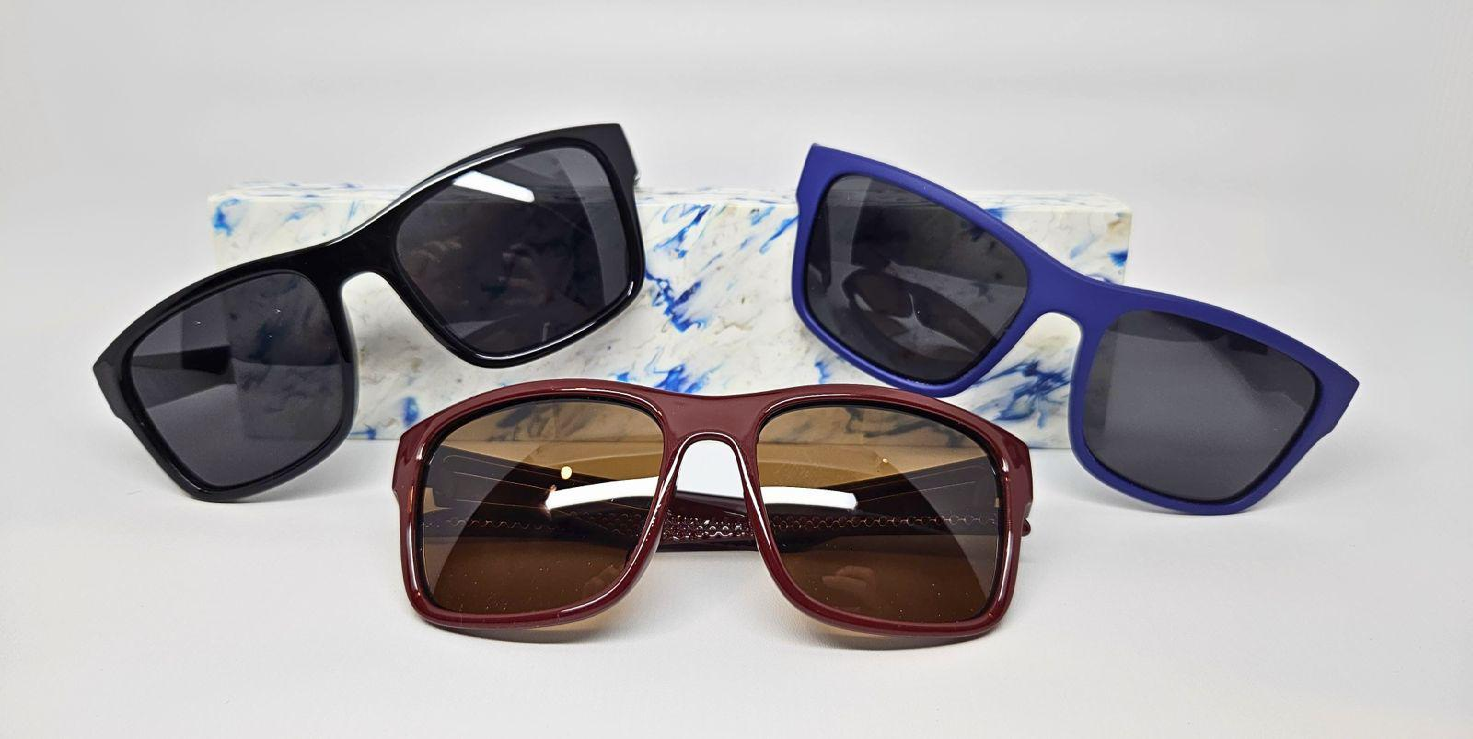
تتطلب إطارات الأسيتات معالجة دقيقة طوال عملية التصنيع، لأن مادة الأسيتات تظل حساسة تجاه الحرارة والرطوبة والإجهادات الميكانيكية. وتُعالَج هذه الحساسيات عبر عملية التكيُّن، التي تُعرِّض المادة تدريجيًّا لظروف بيئية مستقرة. فبدون تكيُّنٍ سليم، تظهر على الكتل الأولية المخصصة من الأسيتات ظواهر الانكماش والالتواء وانحراف التحملات، ما يُضعف من مدى ملاءمة الإطار، ودقة المحاذاة البصرية، والتناسق الجمالي. ويستعرض هذا الدليل الأسس التقنية لتكيُّن الأسيتات، ودوره في استقرار عمليات الإنتاج، ولماذا يكتسب أهميةً بالغة في قرارات الشراء الخاصة بك.
فهم عدم استقرار مادة الأسيتات في الكتل الأولية للنظارات
لماذا تتطلّب مادة الأسيتات الصلبة تكيُّنًا
تبدأ النظارات المصنوعة من الأسيتات كحبوب أو صفائح من أسيتات السيلولوز التي تحتوي على رطوبة متبقية وإجهادات داخلية ناتجة عن عملية الحقن أو البثق. وتحتوي هذه المواد الأولية على إجهادات داخلية ناتجة عن التبريد السريع جدًّا بعد الصب. وعندما تتعرَّض أطرُ النظارات المصنوعة من الأسيتات لتقلُّبات في درجة الحرارة أو الرطوبة أثناء التخزين أو التصنيع، فإنها تطلق هذه الطاقة المخزَّنة عبر تغيُّرات في الأبعاد. فقد يبدوا القالب غير المشغول مستقرًّا عند درجة حرارة الغرفة، لكنه قد يتقلَّص أو يلتوِ عند تسخينه لتركيب العدسات أو تشذيب الحواف، ما يجعل الأدوات باهظة الثمن غير فعَّالة ويُحدث تشوهات بصرية في الإطار النهائي.
الخصائص الميكانيكية والحرارية أثناء الانتقال
تعتمد طريقة إنتاج الأسيتات اليدوية على أبعاد دقيقة خلال دورات التسخين المتعددة. وتتعرَّض قوالب الأسيتات المخصصة للإجهاد عند تسخينها لتقوية المفصلات، وتحديد موضع العدسات، وتجميع وحدات دعم الأنف. وكل عملية تسخين تشكِّل خطرًا في إعادة تفعيل الإجهادات الداخلية إذا لم تكن المادة الأساسية قد خضعت لمعالجة أولية صحيحة. أما عملية التهيئة المسبقة فهي تُطلِق هذه الإجهادات بشكل احترازي في بيئة خاضعة للرقابة، ما يسمح لإطارات الأسيتات بأن تصل إلى حالة توازن مستقرة قبل الدخول في مراحل التشطيب الدقيقة. ويمنع هذا الإطلاق الخاضع للرقابة أي تغيرات غير متوقعة في الأبعاد أثناء العمليات التصنيعية الحرجة التي تُقاس فيها هامش التحمل بوحدة أعشار الملليمتر.
عملية التهيئة: بروتوكول التكيُّف الحراري
تكرار دورة درجة الحرارة والمدة الزمنية
تتضمن عملية التوقيت القياسي للنظارات المصنوعة من الأسيتات تسخين القوالب إلى درجات حرارة مرتفعة، وعادةً ما تتراوح بين ٧٠°م و٨٥°م، لفترات طويلة تتراوح بين ٢٤ و٧٢ ساعة حسب سماكة القالب وتركيبه المادي. ويتم التسخين في أفران خاضعة للرقابة مع تهوية هوائية مستقرة لضمان توزيع متجانس لدرجة الحرارة على جميع الأجزاء. وبعد ذلك، تُبرَّد إطارات الأسيتات تدريجيًّا حتى تصل إلى درجة حرارة الغرفة، مما يسمح لمصفوفة البوليمر بإعادة التنظيم والاستقرار. وتُحاكي هذه الدورة الحرارية ظروف الإنتاج الفعلية، لكنها تحدث في بيئة قابلة للتنبؤ بها ومراقبة. كما أن التسخين والتبريد التدريجيين يمنعان حدوث إجهادات مفاجئة قد تؤدي إلى تولُّد توترات داخلية جديدة أو تشققات سطحية.
التحكم في البيئة وإدارة الرطوبة
تلعب الرطوبة دوراً بالغ الأهمية في استقرار نظارات الخلّات. فمادة أسيتات السيلولوز تمتص الرطوبة من الهواء، وتؤدي هذه الرطوبة الممتصة دورَ مُليِّنٍ مؤقّتٍ يُغيّر الخصائص البُعدية. ويتم التحكم في بيئة التعتيق بحيث تبقى مستويات الرطوبة ضمن نطاقٍ محدَّدٍ، عادةً بين ٤٥٪ و٥٥٪، لتمكين المادة من الوصول إلى حالة توازن رطوبي. وبمجرد أن تصل خلّات التصنيع المخصصة إلى هذه الحالة المستقرة من الرطوبة، فإنها تقاوم التقلبات البيئية اللاحقة أثناء التخزين والشحن. أما الإطارات اليدوية المصنوعة من أسيتات والتي تمرّ بعملية تحكُّم دقيقة في الرطوبة، فهي تحافظ على أبعادٍ ثابتةٍ بغضّ النظر عن التغيرات المناخية الموسمية أو الاختلافات الجغرافية في ظروف تخزين العملاء.
الأثر على جودة الإنتاج وقرارات التوريد
الاستقرار البُعدي وتحقيق التسامحات
تظل قوالب النظارات المصنوعة من الأسيتات الناضجة ضمن التحملات البُعدية طوال عملية التصنيع لأن المادة لم تعد تحمل إجهادات تفاعلية. وبدون عملية النضج، تنكمش أطر النظارات المصنوعة من الأسيتات بنسبة متوسطها ٠,٣٪ إلى ٠,٥٪ خلال أول دورة تسخين، ما يؤدي إلى فشل متزايد في التحملات البُعدية. وتؤدي هذه الانكماشات إلى الحاجة لإعادة المعالجة أو التخلّص من القطع أو تأخير الإنتاج، مما يضاعف التكاليف ويُعطّل جداول التسليم. ولذلك، يجب على المشترين الذين يطلبون أطر أسيتات مخصصة أن يتأكدوا من قيام المورِّدين بإجراء عملية النضج الرسمية، لأن الفرق في الجودة يؤثر مباشرةً على معدلات العائد والملاءمة النهائية للإطار. أما القوالب الناضجة بشكل سليم فهي تتيح للمصنّعين تحقيق تحملات أدق في عرض الجسر وطول الذراعين وأبعاد فتحات العدسات، وهي الأبعاد التي تحدد الأداء البصري والتناسق الجمالي.
التداعيات التكلفة وكفاءة سلسلة التوريد
ورغم أن عملية التتبيل تُطيل زمن الإنتاج وتزيد من تكاليف الطاقة، فإنها تلغي تكاليفٍ أكبر بكثير في المراحل اللاحقة. فإطارات الأسيتات غير المُتبلّة تؤدي إلى إعادة التصنيع ومرتجعات العملاء ومطالبات الضمان التي تفوق استثمار التتبيل بِمَرَّاتٍ عديدة. ويُدرك مشترو النظارات أن التتبيل يمثل بنيةً أساسيةً جوهريةً للجودة، وليس معاملةً فاخرةً اختياريةً. وعند تقييم مورِّدي إطارات الأسيتات، فإن فهم بروتوكولات التتبيل الخاصة بهم يكشف عن التزامهم بالتحكم في الجودة وقدرتهم على تقديم نتائجٍ متسقةٍ على نطاقٍ واسع. أما مصنّعو إطارات الأسيتات اليدوية الذين يتجاهلون عملية التتبيل أو يختصرنها، فيتنافسون عادةً على السعر فقط، ضاحين بذلك الموثوقية التي يتطلبها مشترو النظارات المحترفون.
الأسئلة الشائعة
كم تدوم عملية تتبيل نظارات الأسيتات؟
تتراوح دورات التتبيل القياسية بين ٢٤ و٧٢ ساعة، وذلك تبعًا لسُمك إطارات الأسيتات ومكوناتها المادية المحددة. وتتطلب القوالب السميكة والمزيجات المُملأة من الأسيتات فترات أطول لضمان تخفيف الإجهادات بالكامل عبر مقطع المادة. وبعض مصنّعي الأسيتات المخصصين يستخدمون بروتوكولات مُسرَّعة بدرجات حرارة أعلى، لكن التكيُّف البطيء التقليدي لا يزال المعيار الصناعي لتحقيق أقصى درجة من الاستقرار. ويمثِّل هذا الإطار الزمني استثمارًا ضروريًّا يمنع حدوث مشكلات مكلفة أثناء تركيب العدسات وإنهاء الإطار.
هل يمكن استخدام نظارات الأسيتات فورًا بعد التشكيل دون تتبيل؟
لا ينبغي أبدًا أن تنتقل إطارات الأسيتات الأولية مباشرةً إلى التصنيع الدقيق دون خضوعها لعملية التعتيق. فالمادة المُشكَّلة حديثًا تحتوي على أعلى مستوى من الإجهاد الداخلي ومحتوى رطوبة غير مستقر، ما يضمن حدوث مشكلات في الأبعاد أثناء عمليات التسخين. ورغم أن محاولة تخطي عملية التعتيق تقلل تكلفة الإنتاج بمقدار ٢٤ إلى ٧٢ ساعة لكل دفعة، فإن الفشل في الجودة والعمل الإضافي الناتج عنهما يضاعفان التكلفة الإجمالية ووقت التسليم. ولذلك، يفرض مصنعو إطارات الأسيتات اليدوية المحترفة عملية التعتيق كممارسة قياسية لا يمكن التنازل عنها، لأن عواقب تخطي هذه الخطوة تظهر فورًا في تشوه الإطار وفشل التحمل.
كيف تحسِّن عملية التعتيق أداء إطارات الأسيتات المخصصة؟
تُحسِّن عملية التكييف مباشرةً أداء النظارات المصنوعة من خلات السيلولوز من خلال تثبيت الأبعاد ومنع التشوه وضمان تركيب العدسات بدقة ومحاذاة بصرية متسقة. وتظل إطارات خلات السيلولوز المُكيَّفة على شكلها أثناء تقلبات درجات الحرارة في المناخات المختلفة، كما تقاوم الانزياح البُعدي الناتج عن الرطوبة. ويكتسب المادة شعوراً متسقاً عند المفاصل واستقراراً في حمالات الأنف لأن خلات السيلولوز الأساسية قد وصلت إلى حالة التوازن. وللمشترين، يعني ذلك أن منتجات خلات السيلولوز المخصصة تقدِّم أداءً متوقعاً، وتقلل من مطالبات الضمان، وترضي المستخدمين النهائيين الذين يستمتعون بارتداء مريح ودائم طوال دورة حياة المنتج.



