
 EN
طرق إنتاج النظارات المصنوعة من مادة تي آر ٩٠ بلون واحد مقابل لونين: أبرز الفروقات التي يجب أن يعرفها المشترون
قارن التكلفة والجودة ومدة التوريد والمرونة التصميمية بين طريقة الصب بالحقن بلون واحد وطريقة الصب بالحقن بلونين. واتخذ قرار الشراء الأمثل الآن.
يَتضمَّن اختيارُ طريقة الإنتاج بين الألوان المُوحَّدة والثنائية لِنَظَّارات TR90 فهمَ الاختلافات الجوهريَّة في تعقيد التصنيع وهيكل التكاليف وخصائص المنتج النهائي. وتُمثِّل نظارات TR90 جزءًا كبيرًا من سوق النظارات العالمي بسبب متانتها الفائقة وخفَّة وزنها وقدرتها العالية على التكيُّف الجمالي. ومع ذلك، يواجه المشترون غالبًا ارتباكًا عند تقييم أيِّ طريقة من طرائق الحقن تناسب متطلبات أعمالهم وأهداف أسواقهم المستهدفة وميزانيات إنتاجهم بشكل أفضل. ويوضِّح هذا المقال أبرز الفروق الجوهرية بين هاتين الطريقتين في التصنيع لمساعدتك على اتِّخاذ قرار شراءٍ مستنير.
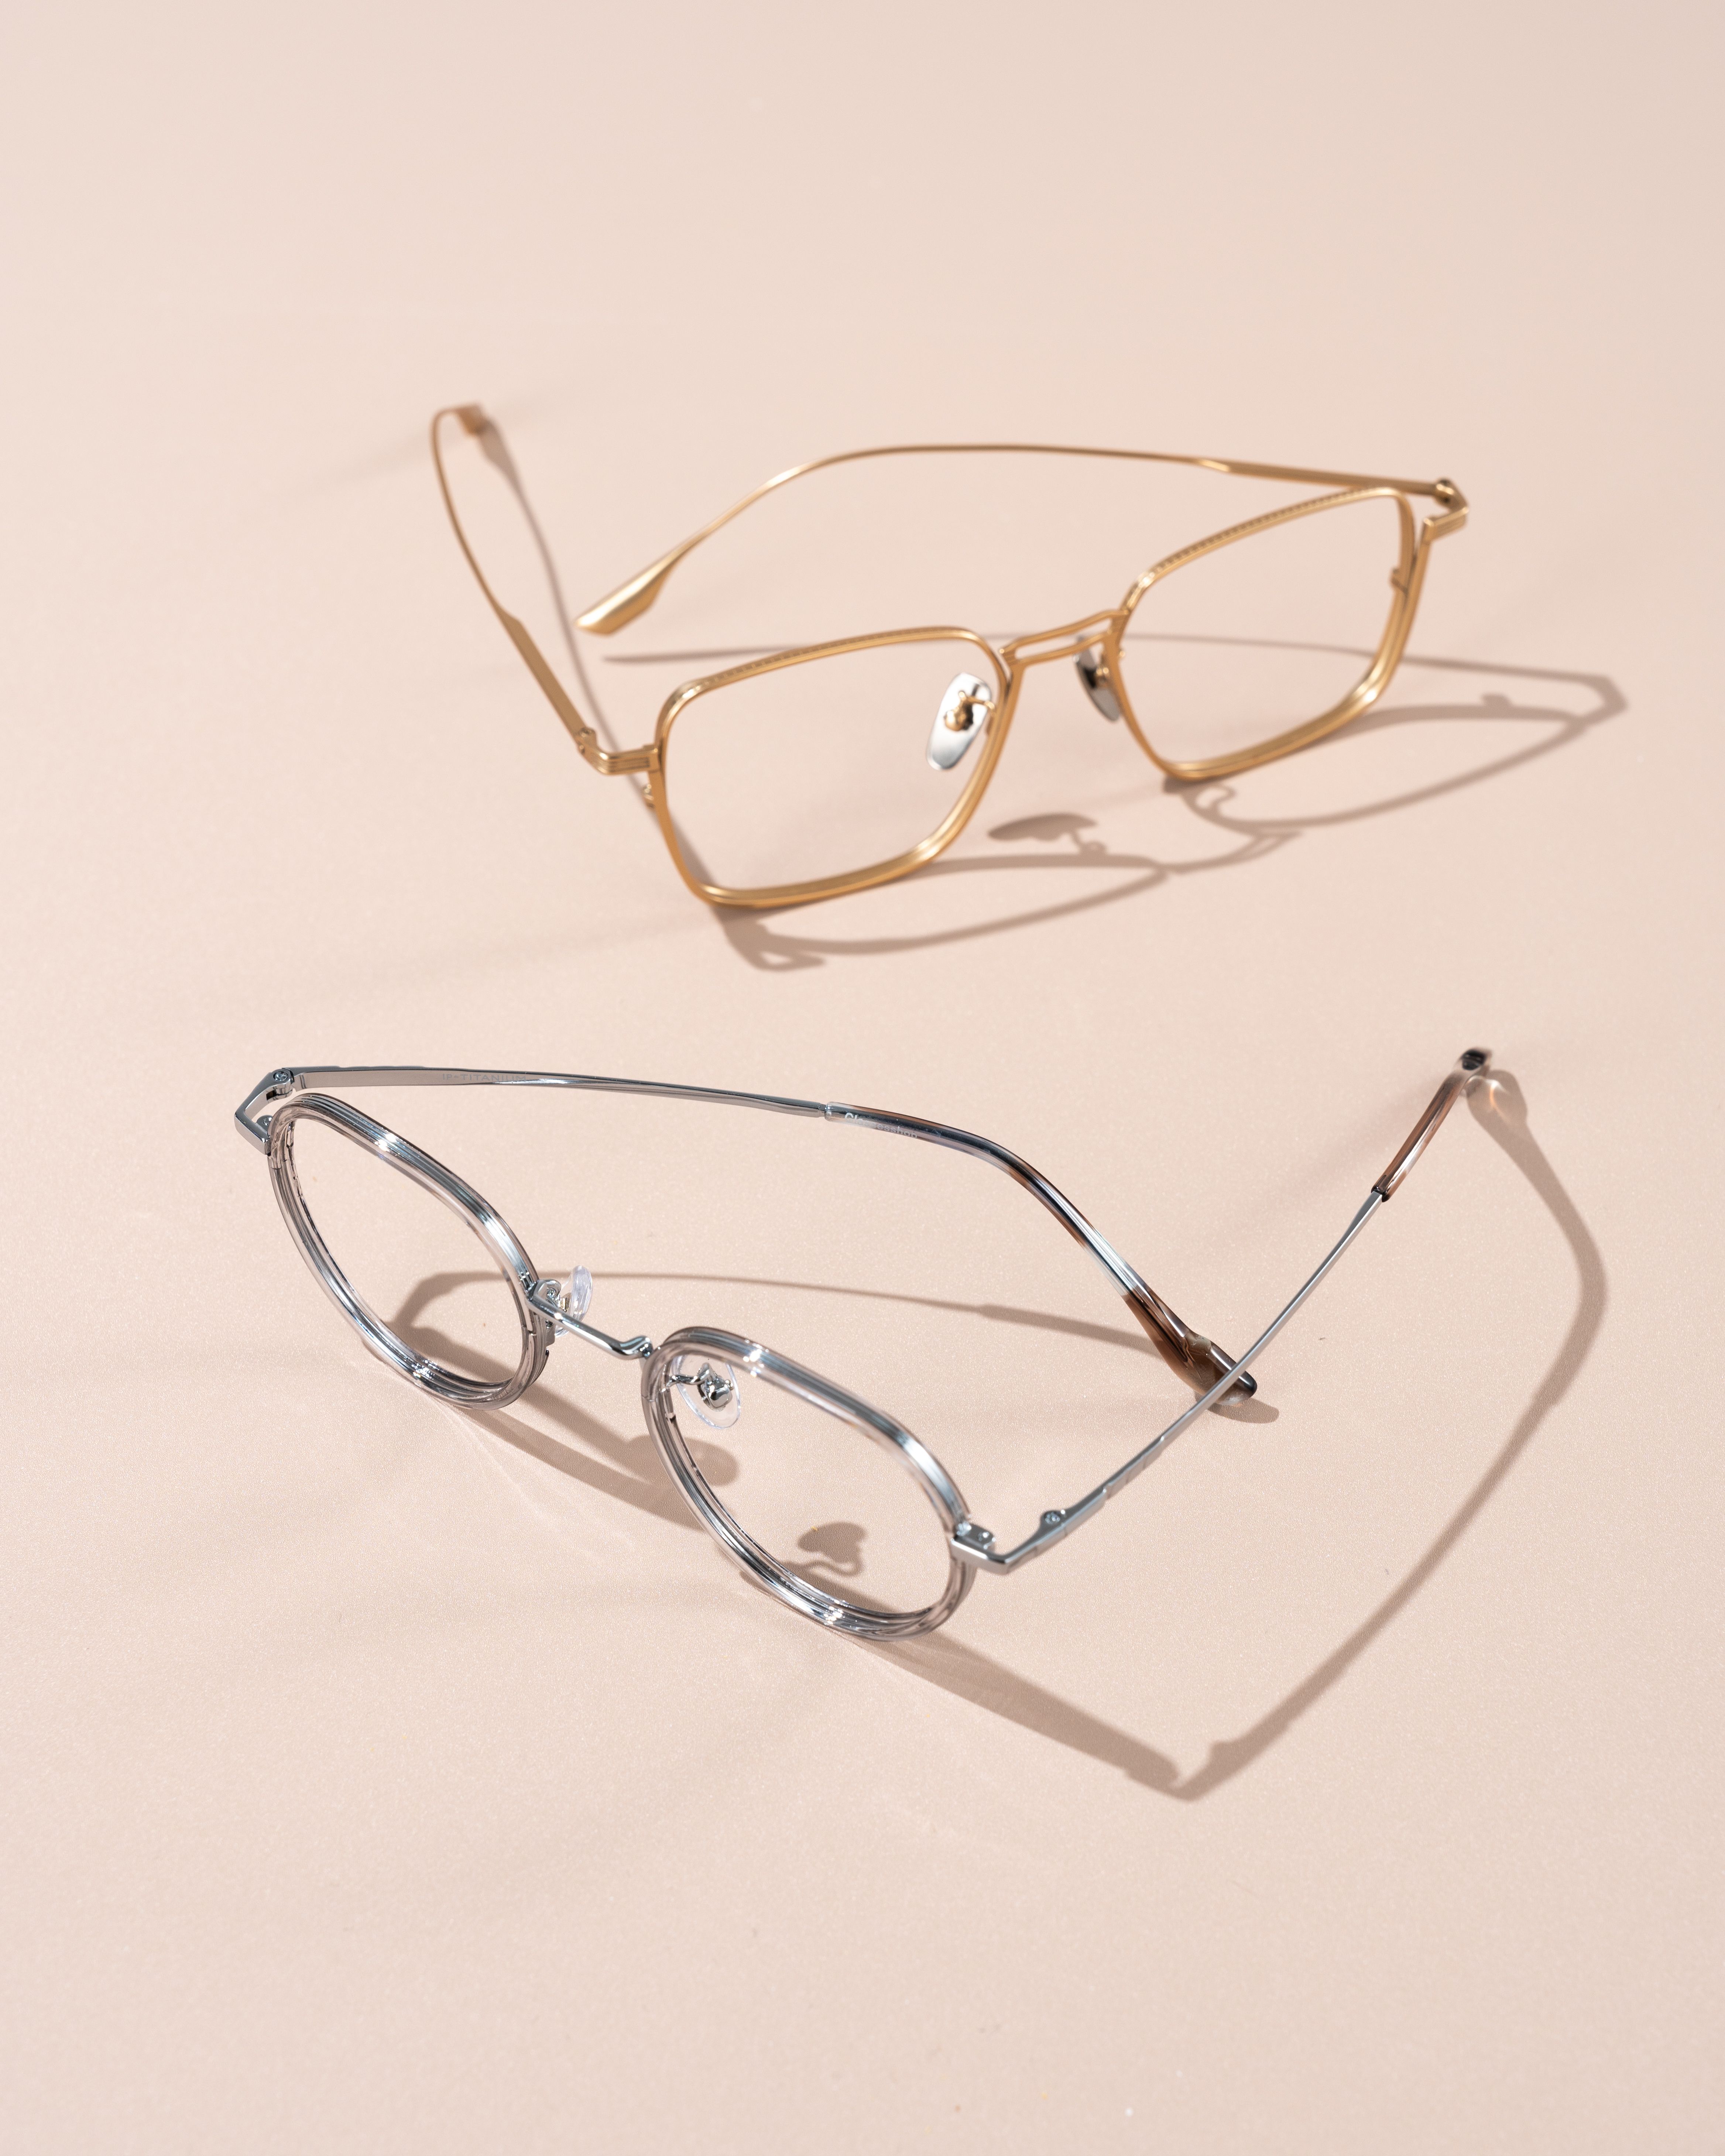
يؤثر التمييز بين طريقة اللون الواحد وطريقة اللونين في كل شيء، بدءاً من جداول الإنتاج ووصولاً إلى معدلات هدر المواد ومرونة التصميم. وعند استيراد نظارات TR90 الطبية أو إطارات TR90 البصرية، فإن فهم هذه التقنيات الإنتاجية يمنحك ميزة تفاوضية، ويُمكّنك من تكوين توقعات واقعية بشأن الجودة، ويساعدك على تحديد موقف منتجك بدقة في السوق. سواء كنت تطلق علامة جديدة للنظارات، أو توسع مخزونك الحالي، أو تقيّم قدرات المورِّدين، فإن هذا الدليل الشامل يقدم الرؤى الفنية والتجارية الضرورية لتقييم أساليب الإنتاج بكفاءة.
الصب بالحقن بلون واحد للنظارات المصنوعة من مادة TR90
نظرة عامة على العملية والأُسس التقنية
يتكوّن صب الحقن أحادي اللون من إدخال مادة TR90 متجانسة في تجويف القالب دفعة واحدة متواصلة، ما يُنتج إطارات بلونٍ موحَّدٍ في جميع مكوّناتها الهيكلية. ويبدأ هذا الإجراء بإدخال راتنج TR90 على هيئة حبيبات إلى آلة الحقن، حيث تذوب المادة تحت تأثير الحرارة والضغط لتصل إلى حالة سائلة متجانسة. وبمجرد أن تصبح المادة سائلةً، تُحقن هذه الكتلة المنصهرة بسرعةٍ عاليةٍ داخل تجويف القالب المغلق، فتملأ هيكل الإطار بالكامل في عملية واحدة. ثم تبرد المادة وتتصلّب داخل القالب، وبعد الانتهاء تُطرَد الإطار الجاهز دون الحاجة إلى عمليات ثانوية لتطبيق اللون أو التراكيب الطبقية.
كفاءة الإنتاج والآثار التكلفة
يوفّر إنتاج النظارات المصنوعة من مادة TR90 بلون واحد مزايا كبرى في الكفاءة تؤثّر مباشرةً على تكلفة الوحدة والجداول الزمنية التصنيعية. وبما أن الإطار بالكامل يُنتَج في دورة حقن واحدة، فإن وقت الإنتاج يبقى أقصر مقارنةً بالعمليات متعددة المراحل. كما أن تعقيد القالب أقل أيضًا، لأن تصميم التجويف يستوعب قناة تدفق واحدة فقط للمادة، ما يقلّل تكاليف الأدوات ويسهّل تصنيع القوالب بسرعة أكبر. ويتم تقليل الهدر في المادة إلى الحد الأدنى، لأن راتنج TR90 يتدفّق مباشرةً إلى تجويف الإطار دون الحاجة إلى خطوات قصٍّ أو إعادة معالجة. وتتضافر هذه العوامل لتجعل الإطارات البصرية المصنوعة من TR90 بلون واحد الخيار الأكثر فعالية من حيث التكلفة لإنتاج الكميات الكبيرة، لا سيما عند استهداف شرائح السوق الحساسة للسعر.
الحقن ذو اللونين للنظارات المصنوعة من مادة TR90
تقنيات التصنيع المشتركة والمتعددة المراحل
يستخدم صب الحقن ثنائي الألوان تقنيات متقدمة مثل الصب المزدوج أو الصب التسلسلي لإنشاء إطارات تتضمَّن مناطق ألوان مُميَّزة أو تأثيرات تدرّجية. وفي صب الحقن المزدوج، يُحقَن نوعان مختلفان من مادة TR90 بلونين متناقضين في تجويف القالب في الوقت نفسه عبر قنوات منفصلة، بحيث يشكِّل اللون الأول الطبقة السطحية الخارجية، بينما يشكِّل اللون الثاني النواة البنائية الداخلية. ويتطلَّب هذا النهج الطبقي ضبطًا دقيقًا لتوقيت الحقن ومعدل التدفُّق لضمان انتقال نظيف بين الألوان دون اختلاط أو تسرُّب عند الحدود الفاصلة بين الطبقات. أما في طرق الصب التسلسلي، فيُحقَن اللون الأول أولًا في القالب، ثم يُسمح بتبريد جزئي له، وبعد ذلك يُحقَن اللون الثاني في مناطق محددة داخل التجويف قبل أن يتم التصلُّب النهائي، ما يمكِّن من الحصول على حدود لونية حادَّة وأنماط متعددة الألوان معقدة.
المرونة في التصميم والتميُّز في السوق
توفر نظارات الوصفة الطبية المصنوعة من مادة TR90 ذات اللونين مرونةً تصميميةً كبيرةً تتيح للعلامات التجارية إنشاء منتجاتٍ بارزةٍ بصريًّا، قادرةٍ على احتلال موقعٍ راقٍ في السوق. ويُمكِن تحقيق تركيباتٍ جماليةٍ راقيةٍ عبر دمج ألوانٍ متباينةٍ في أجزاء الذراعين أو الجسر أو الجزء الأمامي من الإطار، ما يجذب المستهلكين المهتمين بالموضة والقطاعات الاحترافية على حدٍّ سواء. كما تتيح طرق التصنيع ذات اللونين إمكانية تنفيذ تأثيرات التدرج اللوني والخطوط التزيينية والتصاميم المجزَّأة بالألوان، مما يولِّد تنوُّعاتٍ ملفتةً للنظر تُميِّز منتجك عن منافسيك ذوي الألوان الأحادية. وغالبًا ما يبرِّر هذا الجاذبية البصرية المُعزَّزة أسعارَ بيعٍ أعلى في المتاجر، ما يدعم هوامش ربحٍ أفضل رغم تعقيد عملية التصنيع المتزايد.
الاختلافات التشغيلية والتجارية الرئيسية
تعقيد الإنتاج، والجدول الزمني، ومواصفات المواد
يُبسِّط إنتاج اللون الواحد سلسلة التوريد بأكملها من خلال الحاجة إلى مواصفة واحدة فقط لمادة TR90 لكل تصميم إطار، مما يسهِّل إدارة المخزون ويقلِّل من متطلبات تنسيق المورِّدين. وتتضمَّن القوالب المستخدمة في الحقن بلون واحد أنظمة تغذية أبسط مع قنوات تبريد أقل، ما يسمح ببناء القوالب بشكل أسرع وصيانتها بسهولة أكبر. وتتراوح أوقات دورة الإنتاج عادةً بين ثلاثين وستين ثانية، حسب حجم الإطار وسماكة المادة، ما يمكِّن المصانع من إنتاج آلاف الوحدات يوميًّا باستخدام قالب واحد فقط. أما طرق الإنتاج ثنائية الألوان فتتطلَّب تصاميم قوالب أكثر تقدُّمًا، مع نقاط حقن متعددة وأنظمة تغذية مزدوجة وضوابط دقيقة لتوقيت التجويف، ما يطيل أوقات الدورة إلى خمسين–ثمانين ثانية أو أكثر. ويصبح تصنيع القوالب أكثر تعقيدًا وباهظ التكلفة، وغالبًا ما يتطلَّب خبرة هندسية متخصصة وأوقات تسليم أطول قبل بدء الإنتاج.
مراقبة الجودة، وهيكل التكاليف، واعتبارات المشتري
التصاميم أحادية اللون نظارات TR90 توفر ضمان الجودة بشكل مباشر لأن اتساق اللون متأصل في تركيب المادة الواحدة، ما يلغي متغيرات مطابقة الألوان ومخاطر عيوب الواجهة. وتبقى معدلات هدر المواد منخفضةً عادةً بين واحدٍ وثلاثة في المئة من إجمالي كمية المادة الداخلة، نظراً لأن عملية الحقن تملأ تجاويف القالب بكفاءة عالية مع أقل قدر ممكن من الفائض أو المواد الزائدة في القنوات. كما تنخفض تكاليف إنتاج الوحدة انخفاضاً كبيراً عند الكميات العالية بسبب أوقات الدورة الأقصر وتبسيط تشغيل القوالب. أما الإنتاج ثنائي اللون فيُدخل متغيرات جودة تتعلّق بمحاذاة الألوان، والالتصاق بين طبقات المادة عند الواجهة، فضلاً عن احتمال تسرب الألوان أو انفصالها تحت تأثير الإجهادات الحرارية أو الصدمات الميكانيكية. ويَرتفع هدر المواد إلى ما بين ثلاثة وثمانية في المئة، لأن عملية الحقن المزدوج تتطلب تحكّماً دقيقاً في تدفق المواد وقد تؤدي إلى عمليات تنقية للواجهة أو رفض بعض القطع. كما يبلغ استثمار الأدوات اللازمة لقوالب الإنتاج ثنائي اللون عادةً ثلاثين إلى خمسين في المئة أكثر من القوالب أحادية اللون المكافئة، وذلك بسبب تصميم القنوات المتقدّم ومتطلبات أجهزة الاستشعار.
الأسئلة الشائعة
متى يجب أن أختار إطارات النظارات البصرية المصنوعة من مادة TR90 بلون واحد بدلًا من التصاميم ثنائية الألوان؟
يُعد الإنتاج بلون واحد الأمثل عندما يُعطي سوقك المستهدف الأولوية للتكلفة المنخفضة، أو عندما تتجاوز أحجام الإنتاج عشرة آلاف وحدة سنويًّا، أو عندما تكون الثباتية في اللون أمرًا حاسمًا لهوية علامتك التجارية، أو عندما يعتمد جمال تصميمك على الطراز النظيف والبسيط. كما أن النظارات المصنوعة من مادة TR90 بلون واحد منطقية إذا كنت تعمل ضمن هوامش ربح ضيقة، أو لا تتمتَّع بموقع فاخر في السوق، أو تحتاج إلى تقليل تعقيد المخزون عبر العديد من أكواد الوحدات المخزنية (SKUs).
ما المخاطر أو القيود الرئيسية لتقنية الصب بالحقن ثنائي الألوان في صنع النظارات الطبية المصنوعة من مادة TR90؟
تتطلب طرق الإنتاج ثنائية الألوان تكاليف أعلى للقوالب، وأوقات تسليم أولية أطول، وهدرًا أكبر في المواد، وتعقيدًا متزايدًا في مراقبة الجودة بسبب إدارة الحدود اللونية بين الأجزاء. وإذا انخفض حجم الإنتاج السنوي عن خمسة آلاف وحدة، فقد تفوق تكلفة استهلاك القوالب لكل وحدة الفوائد الجمالية، ما يجعل الإنتاج بلون واحد أكثر اقتصادية. كما قد تظهر تحديات إضافية تتعلق باستمرار اللون والالتصاق بين الطبقات إذا كان المورِّد غير متمكّن من الخبرة المتخصصة في الإنتاج ثنائي الألوان.
كيف تختلف تكاليف المواد بين إنتاج النظارات المصنوعة من مادة TR90 بلون واحد وإنتاجها بنسق ثنائي الألوان؟
عادةً ما يتطلّب الإنتاج بلون واحد درجة واحدة فقط من مادة TR90، ما يبسّط عملية التوريد ويتيح الاستفادة من خصومات الكمية الكبيرة. أما الطرق ثنائية الألوان فتتطلّب شراء صيغتين مختلفتين من مادة TR90 تتطابق خصائصهما الأداءية، ما قد يرفع النفقات على المواد الأولية بنسبة تتراوح بين ١٠٪ و٢٠٪ لكل وحدة، وذلك بسبب كميات الطلبيات الأصغر ومواصفات المواد الخاصة المتعلقة بشدة اللون وخصائص التدفق.



